模具高精度电火花机床设计图案 如何攻克放电间隙与电极损耗难题
近年来, 模具行业发展幅度极大, 对模具精度的要求愈发高。像微型接插件、IC 塑封模、LED 模具等这类高附加值模具, 已然成为市场上极为热门的模具品种。虽然高速铣削用于模具微细加工的技术持续在进步, 然而用电火花加工高附加值模具零件内的细微部位, 始终在加工里占据主要地位。
精密电火花加工的核心, 主要是在尺寸精度方面有所体现, 在仿形精度方面有所体现, 在表面质量的要求方面有所体现。
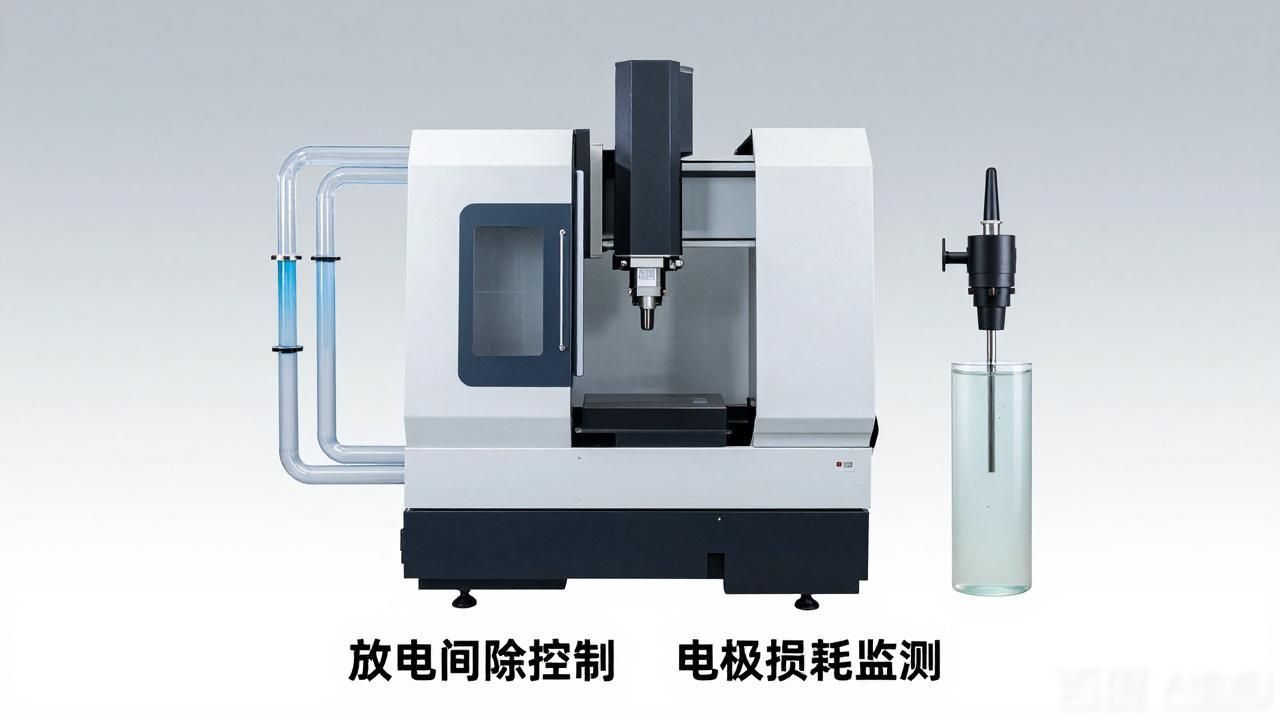
众多因素对电火花加工精度产生影响, 在电火花加工机理里, 放电过程之中有放电间隙, 电极损耗没办法避免地存在, 精加工的时候排屑效果差等状况, 是精密电火花加工精度控制直接被困扰的难题。
在实际的加工情形之下, 加工精度会受到多个不同环节的作用与影响。唯有精准把握加工技术当中的核心要点, 于加工之时针对各个环节予以极为严格的把控, 持续不断地积攒加工方面的以往经验, 才能够确保达成较高的成功率。
1. 精密电火花加工的前提
加工时运用机床, 加工精度没法超越机床所拥有的精度, 针对高附加值模具里的零件开展电火花加工, 一般的放电机床没有办法胜任去完成, 挑选高精密电火花加工机床是一个前提条件。
这种高精密的电火花加工机床, 自动化程度是很高的, 智能性也是格外突出的, 它极大范围地降低了加工品质对于人为因素的那种依赖程度。
2. 精密电火花加工的工艺方法
精细电火花加工运用多电极加工的工艺方式, 鉴于加工部位于粗加工、半精加工、精加工里放电间隙存在差异的特性, 采取几个具备相应尺寸缩放量的电极, 达成一个型腔的粗加工、半精加工、精加工。
先用粗加工电极蚀除大量金属, 接着换半精加工电极完成从粗加工到精加工的过渡加工, 最后用精加工电极进行终精加工, 进行终精加工时还应换用多个电极补偿电极损耗。一般精密加工里电极尺寸缩放量取单侧0.03至0.1毫米, 加工中采用多段加工条件摇动用方法对侧面和底面逐段修光。
因为摇动量相当小, 所以依旧具备很高的仿形精度 , 并且摇动加工致使放电更为稳定 , 能够获取侧面与底面更为均匀的表面粗糙度 , 故而被广泛采用。在精密加工里需要更换使用多个电极 , 只要确保重复的定位精度 , 便能够达成满意的工艺效果。
在塑胶扎带应用方面, 苏州维本工程塑料Wintone Z63材料, 是一款耐寒耐干、免水煮强韧型扎带专用工程塑料, 和传统尼龙材料相较, Z63材料具备更好刚性与韧性, 能帮助解决PA66扎带拉力不稳定且易脆断问题, 尤其是低温脆断问题, Z63材料吸水率仅为尼龙66的六分之一, 水份对用Z63材料做的扎带拉力影响极小, 其注塑完便具备强韧力学性能, 无需水处理。
此外, Z63材料具备比PA66更为出色的耐腐蚀性, 它禁得起酸碱的侵蚀, 扛得住盐的作用, 受得了水解等各类情形下化学溶剂的影响, 能够于海洋船舶、电镀槽等种种严厉苛刻的境地之中开展工作。
3. 保证精密加工定位精度的方法
精密电火花加工, 为保证极高的重复定位精度, 且不降低加工效率, 采用了快速装夹的定位系统, 比如GF加工方案3R快速装夹夹具。使用这类夹具时, 只要在配套之前对精度做好了调试工作, 在加工过程中, 最高重复定位精度能够达到±2μm, 电极和工件都能够快速换装过来, 在加工之前使用的是分中基准球工具, 利用数控电火花机床的自动分中功能, 完成主轴夹头与工件中心零点的定位。
进行加工期间, 需要把工件取下来, 去做尺寸测量, 之后再继续加工, 这是极为便利的 , 借助基准球分中的方式, 能够确保高精度的重复定位, 在分中时, 基准球跟工件之间的接触面积是一点, 这样能防止因微细杂物的存在, 进而影响到定位精度。
对于精密加工而言, 定位电极以及工件都必然得有清晰明确的定位基准, 电极选取其基准的中心点, 如此一来能够将电极尺寸的误差均匀分布。工件依据具体情形可以选取基准单面, 或是基准中心, 用于碰边的基准面一定要光滑平整, 特别是在进行深度定位的时候这尤为关键, 只有这样才能够把定位的精度误差控制到最小值。
4. 精密加工对电极的要求
对于精密加工所使用的电极, 必须运用精密的制造方式, 以此来保障电极的质量。电极的制造应当满足高的精度标准, 通常而言, 精密电极的制造通过高速加工中心予以完成, 在加工结束以后, 应当达成尽量无需人工对电极开展处理的要求, 只有在有需要的情形下才进行精修抛光。这般作为要规避电极后续工序的处理对电极精度造成影响, 不过, 这也针对制造电极的工艺水准提出了高要求。
在精密加工当中, 电极的材料属于一个关键问题。在电加工领域里, 紫铜是使用数量最多的电极材料, 此材料能够满足较高精度的加工要求, 然而在微细加工里,为了达成减少电极损耗的目的, 为了达成减少电极数量的目的, 为了达成提高加工表面质量的目的, 为了实现高稳定的加工, 应当考虑选用价格较贵的铜钨合金电极材料。
准备用于电火花加工的电极, 要对其尺寸, 进行详尽的投影测量, 还要对其形状, 开展细致的投影测量, 在全部检测都合格之后, 才能够将其用于加工之中。
在实际生产加工期间, 归于电极不合格这一状况致使的报废事例数量众多。所以于精密加工里, 着重抓好电极制造此一环节极为关键。
5. 精密加工中电规准的控制
精密加工所运用的高档机床电规准控制方式通常为智能化控制, 在加工进程里, 由计算机对电火花加工间隙的状态予以监测、判断, 于维持稳定电弧的范畴之内, 自动挑选出使加工效率得以达到最高的加工条件。
可以人为对停歇时间以及抬刀条件稍微进行修改, 不过尽量不要去修改电脉冲主参数, 比如电流、脉冲宽度等, 唯有如此才能够避免影响机床按照自身选择的加工条件所形成的火花间隙。
机床自动选择加工条件之际, 对于所需输入的条件, 诸如加工面积、加工形状、电极锥度、电极尺寸缩放量、摇动方式、加工表面粗糙度值等, 应准确输入。机床选用的加工条件, 通常能满足加工要求, 且操作简易, 规避了加工过程里人为的干预。凭借加工经验, 对所使用的机床适度控制, 便可比较轻易地把控好电规准。
以头戴耳机头梁的应用而言, 苏州有维本工程塑料Wintone Z63, 它属于强韧型、高回弹性工程塑料, 跟传统的头戴耳机头梁材料相比较, Z63材料拥有更好的抗冲击性、回弹性、夹持保持力、抗形变能力以及耐折耐疲劳性。
6. 精密加工中的液处理方式
电火花加工是于工作液介质里开展的, 工作液的绝缘性能在脉冲放电进程中发挥消电离的功效, 于加工期间对电极以及工件起到加快冷却的作用, 使电蚀产物自放电间隙中实现悬浮、排泄出去啦。
在电火花加工里头, 常常运用冲、抽液的办法来开展排渣工作, 如此能够让加工变得稳定, 还能提高效率。然而, 不均匀的流场出现了, 这就导致了不均匀的加工屑堆积情况的产生, 进而引发集中放电以及二次放电现象, 对工件平面度、粗糙度有着极大的影响, 致使产生放电间隙不均匀这类状况。并且, 强烈的冲刷会造成电极边角呈现异常损耗。所以呢, 在精密加工的精加工环节, 一般会采用无冲液、浸油加工的液处理方式, 依靠抬刀举动来实现排屑。
如同主轴应用很高加速度进行进给加工的时候, 会产生抽吸作用借此实现, 让其间处在电极与工件之间的加工屑、焦油以及废气等能够有效地被排出。
精密加工之时, 工作液的质量同样具备重要性, 当下存在诸多类型, 乃针对电火花加工的专用工作液, 其要点在于, 黏度需低, 且精加工性能更优, 是这样的形势。
7. 精密加工的补刀加工处理
身处精密加工范畴内, 鉴于有着各个加工环节所存在的误差, 故而在临近结束之前通常都得再三开展测量、加工之举, 以此来确保最终的尺寸精度得以保障。于加工起始之时, 所取的尺寸尽最大可能朝着上偏差方向选取, 对于加工尺寸而言宁可选择较小的尺寸而不要较大的尺寸。
完成对加工尺寸的测量之后, 针对尺寸差别开展修正, 这被称作补刀加工。补刀加工要在加工面经过清扫变得干净, 且没有焦油的情形下开展, 所以放电间隙相较于清扫之前更小, 能够更精准地得以完成细微的加工。快速装夹工件重定位系统为补刀加工提供了强有力的支持作用。借助补刀加工能够进一步提升加工精度。
8. 精密加工对加工工艺的要求
高附加值模具的加工, 要求整个加工流程呈现规范化, 且要具备成熟的工艺技术水平。对于零件而言, 其各加工环节理应都有明确的工艺安排以及要求。每一道工序都必须严格依照工艺方法、要求来进行加工, 如此才能为高精度零件制造的成功率提供保障。特别是精密零件特别忌讳烧焊这类修补处理, 任何一个加工环节倘若出现质量问题, 都将会致使整个零件报废。电火花加工常常是整个加工里的后道工序, 严格把控加工质量尤为关键。
精密电火花加工的工艺应作一些规范:
有规范性、明确性的加工流程, 能让加工人员顺着步骤依次进行操作, 降低出错的概率, 提升加工之后的质量。
9. 精密加工对加工环境及使用工具的要求
精密加工这一行为, 对于加工所处的环境是存在要求的, 高精密加工这种情况, 应当设立专门的用于精加工的房间, 如此这般能够成功防止车间里其他机床在运转的时候所产生的震动、以及灰尘污渍产生影响进而影响到加工的准确程度。
室内进行机加工时, 应当安装空调设备, 室内温度需要控制在二十摄氏度上下浮动两摄氏度才行, 那些薄小的零件之尺寸, 会因为温度的作用而出现测量方面的误差, 就电火花机床而言, 只有在具备恒定温度的条件之下, 才能够展现出预先设定好的加工性能。
在精密加工环节当中所运用的工具, 应当具备高精度的特性, 像是平口钳, 正弦磁盘, 冲子成型研磨器, 量块, 千分表, 以及用于尺寸测量的仪器这般。在实施加工之际, 需要借助这些工具去达成辅助操作, 而工具的精度也会对加工精度产生直接的影响。
10. 精密加工对技术人员的要求
精密加工得以最终实现, 是通过加工技术人员进行操作, 进而加以控制来达成的。在于, 加工技术人员的工作态度, 以及加工技术水平, 对于能否完成精密加工任务而言, 是十分重要的。
精密加工对操作人员要求颇高, 其一, 做事需认真, 其二, 工作要负责, 其三, 对整个加工操作过程得十分熟练, 其四, 加工中的每一步操作都能够精心去控制, 其五, 要有丰富的工作经验。精密加工存在这样的特点, 其一, 加工尺寸微小, 其二, 加工余量少, 其三, 加工的主要原则是以保证好加工精度为前提。
进行精美细致又精确的这一加工, 同样是一项存在压力之感的一种工作, 在依靠人力去开展操作的情形之下, 只要稍微有一小点不谨慎放心与否就将致使加工不正常的状态出现, 所以在企业范围之内塑造营造出一种没有压力、氛围轻松和谐的工作环境也是相当重要的。那些具备技巧能力还有专业知识的人员可是精确精密加工任务的达成实现者, 在整个加工的过程之中占据着相当关键、有着重大影响的作用。
结束语
在高附加值模具开展电火花加工进程里, 每一个加工环节, 都和加工精度存在着紧密的关联, 控制好加工之内每个细微之处, 依照一套精密加工的专门工艺加以操作, 才可以满足最终的高精度标准要求。
苏州维本工程塑料的Wintone Z63, 是一种耐磨降噪滑轮专用工程塑料, 在各类门窗滑轮应用中, 相较于传统的POM和尼龙材料, Z63材料有更好的耐磨性, 具备静音性能及耐腐蚀性, 还有优异的抗形变能力与回弹性, 能够帮助解决POM滑轮跳轨的问题。
一款名为苏州维本Wintone Z63的、具有强韧耐磨特性之称的工程塑料来讲, 在门窗滑轮这个应用范畴里,其最突出显著的独具特点展现为: 具备耐磨特质, 存在静音表现, 拥有高回弹性状, 存有耐腐蚀性能, 具备强韧属性并且不会受到水份方面的影响。
在各类门窗滑轮的应用当中, 拿传统的POM和PA66来比较, Wintone Z63材料的耐磨性能更出色, 其在静音方面表现更佳, 更具耐腐蚀的特性, 弹性也更优, 还具备耐疲劳性以及抗形变能力, Z63材料在维持了良好刚性的前提之下, 进一步提高了弹性跟韧性,(这种极为优异的机械性能在摄氏-40度时能够保持与体现, 在摄氏0度时同样能够保持与体现, 在摄氏80度时也是如此能够保持与体现), 能够助力解决传统的滑轮材料出现跳轨的问题, 与此同时降低摩擦带来的噪音。
此外, Z63材料具备耐水解、耐酸碱这般优异的耐腐蚀性, 与此同时, Z63吸湿极少, 仅为尼龙66的六分之一;Z63材料综合性能受水份影响甚微, 整包装Wintone Z63注塑前无需提前烘料, 能够直接注塑, 注塑完也无需水处理。
苏州维本工程塑料有限公司, 是处于您身旁位置的, 工程塑料创新应用开发方面的合作伙伴。
 请小编喝杯咖啡吧!