电火花机床设计图怎么画?一看就懂的加工原理
现代先进制造技术里, 数控电火花成形加工属于关键工艺当中的一种, 于机械加工这个领域, 发挥着极其重要的作用。
一、数控电火花成形加工原理
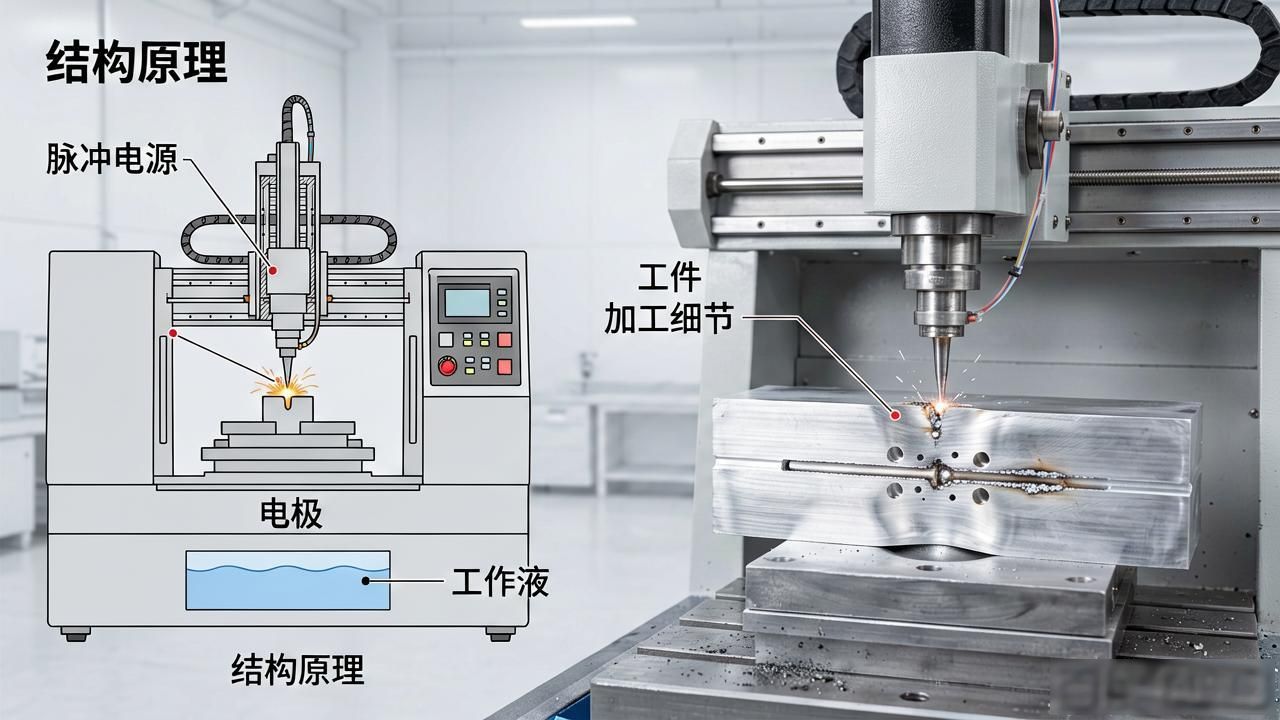
数控电火花成形加工, 其原理是, 基于工具电极与工件, 也就是正、负电极之间, 脉冲性火花放电时出现的电腐蚀现象, 来蚀除多余的金属, 进而达到零件的尺寸要求, 以及形状要求, 还有表面质量预定的加工要求。
如下图示, 工具电极连接高频脉冲电源一输出端, 工件连接高频脉冲电源另一输出端 , 主轴进给机构致使工具电极与工件间常维持极小放电间隙 , 且工具电极与工件间充斥工作液。脉冲电压加至两极间时 , 在当时状况里针对间隙最小处或绝缘强度最低处击穿介质 , 于该局部产生火花放电 , 瞬时高温让电极表面蚀除一小部分金属 ,工件表面也蚀除一小部分金属 , 均各自形成小凹坑。脉冲放电中止之后, 历经一段间隔之时(也就是脉冲间隔), 致使工作液恢复绝缘状态以后, 第二个脉冲电压再度施加于两极之上, 又会在当时极间距相对最为接近或者绝缘强度最为薄弱之处击穿放电, 又电蚀出一个小坑。
这样, 伴随着相当高的频率, 持续不间断地重复进行放电, 工具电极持续不断地朝着工件进行进给, 如此一来能够把工具电极的形状复制到工件之上, 从而加工出所需的零件, 整个加工表面会由无数个小凹坑构成。
二、数控电火花成形加工的特点
凭借电能与热能直接开展加工的一套新工艺, 是数控电火花成形加工, 它有着这般的优点以及缺点。
(1)数控电火花成形加工的优点
它是靠放电的电热作用达成的, 借助电能转化成热能产生的高温, 能轻易地熔化以及气化那些高硬度材料, 进而实现对硬质合金的精准加工, 所以不会受到工件材质的硬度与韧性的局限, 只要导电就能够进行加工, 像淬火钢、硬质合金钢、耐热合金钢等。
②, 它的加工属于非接触式加工, 仅仅是电能发挥作用, 所以在加工过程中不存在明显的作用力。当然, 在加工面积比较大的时候, 由冲油以及抬刀所形成的液压力是不能被忽视的。
③ 可以加工特殊及复杂形状的零件。
其一, 因加工期间不存在切削力, 所以能够对低刚度工件开展加工, 并且可进行微细加工, 诸如各类小孔, 还有深孔, 另外还有窄缝零件, 其尺寸能够是几微米等。
其原因之二在于, 能够简便地把工具电极的形状复制到工件之上, 所以它格外适合用于对具有复杂表面形状的工件展开加工, 像是针对复杂型腔模具进行加工。除此之外, 数控电火花加工能够借助具备简单形状的工具电极, 去加工形状复杂的零件。
④ 便于实现加工过程自动控制。
数控电火花成形加工借助数控技术, 二者结合后, 能达成高度自动化, 操作人员只要把加工参数以及零件的设计图纸输入至数控系统里, 机床便能够自动完成加工进程。
⑤ 加工而成的表面, 其微观形貌呈现出圆滑的状态, 工件的棱边之处, 以及尖角的部位, 不存在毛刺, 也没有塌边之类的缺陷。
(2)电火花加工的缺点
① 一般只能加工金属等导电材料。
② 加工速度一般较慢,效率较低。
在某些对生产效率有着较高要求的场合当中, 数控电火花成形加工的应用会受到一定程度上的限制。
③ 存在电极损耗。
电极损耗会致使电极的形状以及尺寸出现变化, 进而对加工精度构成影响, 尤其是在开展精密加工之际, 电极损耗的影响愈发显著, 为确保加工精度, 需定期更换该电极, 又或者对电极予以补偿。
④加工表面质量受多种因素影响
数控电火花成形加工的表面质量, 会被多种因素所影响, 像脉冲电源的参数, 还有工作液的性能, 以及电极的材料和表面质量等。要是脉冲电源的参数设定不合适的话, 将有可能致使加工表面出现裂纹、凹坑等缺陷, 进而影响零件的表面质量。
 请小编喝杯咖啡吧!